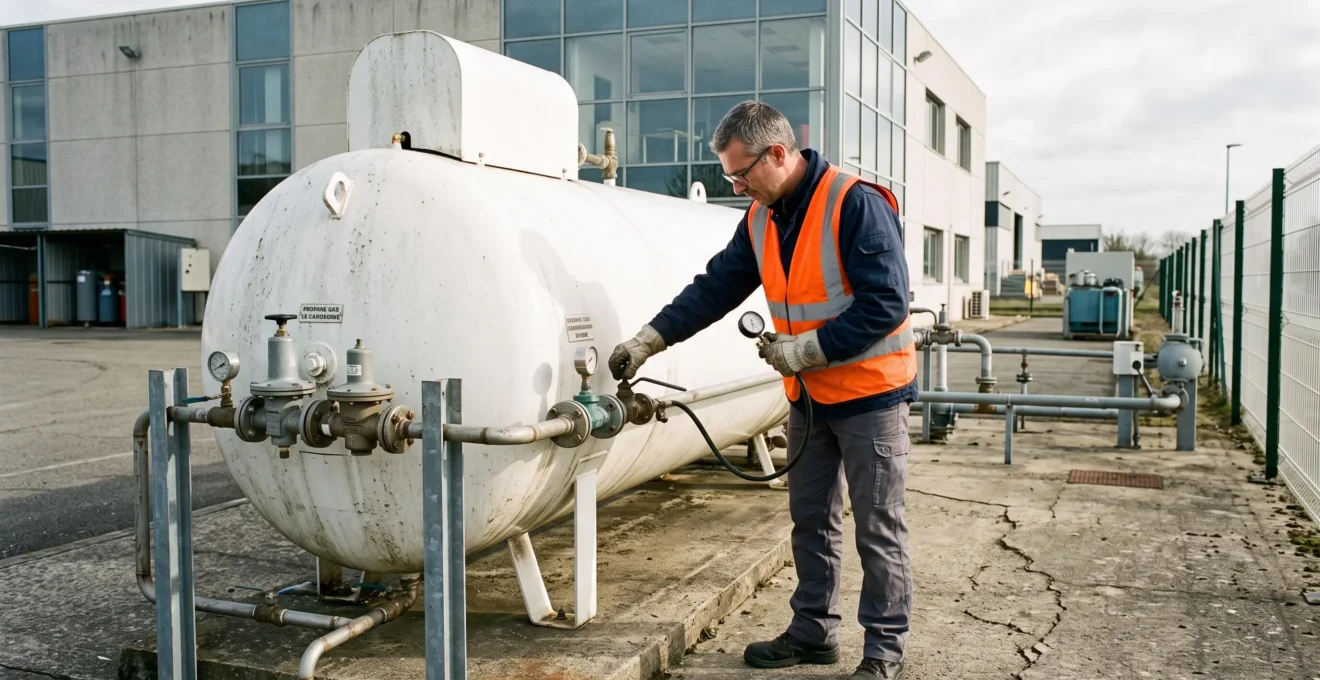
Face à la hausse continue des prix du fioul domestique et aux futures interdictions réglementaires visant les énergies fossiles les plus polluantes, de nombreux sites industriels non raccordés au réseau de gaz naturel cherchent une alternative énergétique à la fois rentable et conforme. Le gaz propane en citerne se positionne comme une solution technique éprouvée, mais sa rentabilité varie considérablement selon le profil de l’installation.
Trois critères déterminent le retour sur investissement maximal : une intensité énergétique élevée (consommation importante et régulière), des process thermiques exigeants nécessitant montée rapide en température ou chaleur constante, et l’absence de raccordement au réseau de gaz naturel. Ces caractéristiques expliquent pourquoi sept secteurs d’activité industriels tirent un bénéfice économique et opérationnel particulièrement significatif du passage au propane en citerne : agroalimentaire, transformation du bois, textile, plasturgie, métallurgie, traitement de surface, et recyclage-valorisation.
Réponse directe : Les secteurs industriels combinant forte consommation énergétique et process thermiques haute performance réalisent les économies les plus importantes avec le gaz en citerne. L’agroalimentaire (stérilisation, cuisson), la métallurgie (fours haute température), le textile (teinture, séchage), la plasturgie (extrusion), le traitement du bois (séchoirs industriels), le traitement de surface et le recyclage enregistrent des réductions de coûts énergétiques pouvant atteindre 20% par rapport au fioul, avec des retours sur investissement souvent inférieurs à 3 ans selon les configurations.
- Gaz en citerne : pourquoi certains secteurs y gagnent plus que d’autres ?
- Agroalimentaire : process thermiques et ROI express
- Bois, textile et plasturgie : transformation optimisée
- Métallurgie et traitement de surface : puissance et précision
- Recyclage et valorisation : cohérence RSE et décarbonation
- Votre secteur peut-il basculer au gaz en citerne ? Les critères essentiels
- Anticiper plutôt que subir la transition énergétique industrielle
Gaz en citerne : pourquoi certains secteurs y gagnent plus que d’autres ?
La rentabilité du gaz propane en citerne ne se résume pas à un simple comparatif des énergies de chauffage basé uniquement sur le prix au kilowattheure. Trois facteurs structurels déterminent le niveau d’économies réalisables et la vitesse de retour sur investissement : l’intensité de la consommation énergétique annuelle, le type de process thermiques mis en œuvre, et la situation géographique du site par rapport au réseau de distribution de gaz naturel.
L’intensité énergétique constitue le premier filtre décisif. Les installations consommant plusieurs centaines de mégawattheures par an amortissent rapidement les coûts d’installation de la citerne et du système de distribution interne. À l’inverse, un site tertiaire ou une petite activité artisanale peu consommatrice ne justifie généralement pas cet investissement initial.
Le type de process thermique représente le second critère. Les activités exigeant montée rapide en température, stabilité thermique précise ou combustion sans résidus bénéficient pleinement des caractéristiques techniques du propane : pouvoir calorifique élevé de 12,8 kWh par kilogramme, combustion propre produisant uniquement eau et dioxyde de carbone, modulation fine de la puissance. Ces propriétés se traduisent par des gains de productivité (cycles de production raccourcis) et de qualité (homogénéité des traitements thermiques) qui s’ajoutent aux économies purement énergétiques.
La distance au réseau de gaz naturel constitue le troisième facteur. Le propane en citerne devient économiquement optimal lorsque le raccordement au réseau de distribution publique nécessiterait des travaux d’extension coûteux ou techniquement impossibles. Cette situation concerne particulièrement les zones d’activité périurbaines ou rurales, les sites isolés, et certaines zones industrielles non desservies par le réseau.
| Critère | Propane en citerne | Gaz naturel réseau |
|---|---|---|
| Raccordement | Aucun raccordement nécessaire, installation autonome | Nécessite proximité réseau de distribution et travaux de raccordement |
| Autonomie | Stock sur site, approvisionnement programmé selon consommation | Alimentation continue par le réseau, dépendance fournisseur |
| Investissement initial | Citerne et installation, souvent financé par fournisseur selon engagement | Coût raccordement variable selon distance, peut atteindre plusieurs dizaines de milliers d’euros |
| Contraintes réglementaires | Déclaration ICPE selon puissance installée, distances sécurité citerne | Conformité installation gaz, pas de contrainte stockage |
| Pouvoir calorifique | 12,8 kWh/kg (propane) | 10-11 kWh/m³ selon composition |
Cette distinction fondamentale entre propane en citerne et gaz naturel réseau reste une source de confusion fréquente. Les deux solutions répondent à des situations géographiques et économiques différentes. Un site spécialisé dans l’accompagnement des installations industrielles permet d’évaluer la configuration la plus adaptée selon la localisation et les besoins énergétiques spécifiques.
Le contexte réglementaire français accélère la transition depuis le fioul domestique. L’arrêté du 3 août 2018 relatif aux installations classées pour la protection de l’environnement (ICPE) encadre les installations de combustion selon leur puissance thermique nominale. Les installations de 1 à 50 MW relèvent du régime de déclaration avec prescriptions techniques précises. Cette réglementation, combinée aux objectifs de décarbonation industrielle et à la volatilité croissante des prix du fioul, positionne le gaz en citerne comme une solution d’anticipation réglementaire pour les sites non raccordables.
Agroalimentaire : process thermiques et ROI express
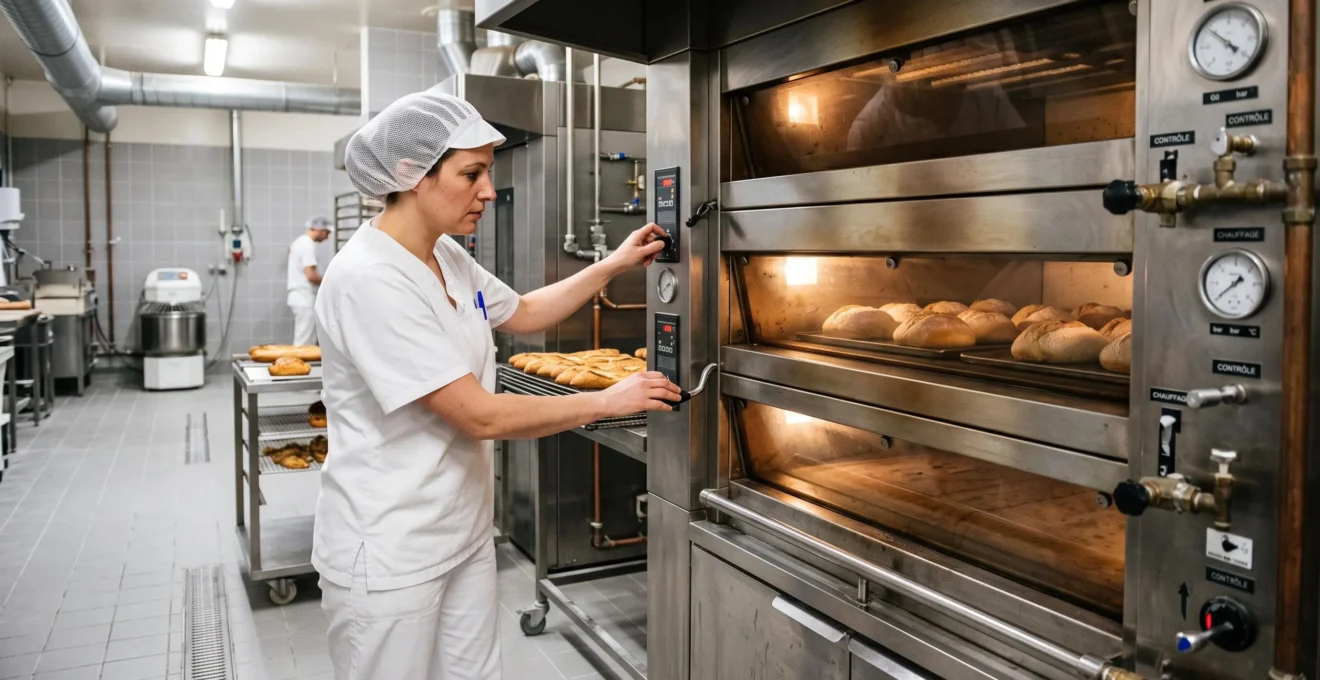
Le secteur agroalimentaire combine intensité énergétique élevée et exigences thermiques strictes, deux caractéristiques qui maximisent les bénéfices du passage au propane en citerne. Les process de cuisson industrielle, stérilisation en autoclave, séchage et production de vapeur représentent des postes de consommation majeurs dans les conserveries, laiteries, boulangeries industrielles et autres unités de transformation alimentaire.
<3
ans
Retour sur investissement typique d’une conversion fioul vers gaz en citerne dans le secteur agroalimentaire, selon les configurations d’installation et les volumes de consommation.
L’avantage décisif du propane réside dans sa montée rapide en température, propriété directement liée à son pouvoir calorifique élevé et à sa combustion efficace. Dans les autoclaves de stérilisation utilisés pour les conserves, cette caractéristique réduit les temps de cycle : chaque minute gagnée sur la phase de montée en température se traduit par une capacité de production accrue sur une journée complète. La même logique s’applique aux fours de cuisson industriels et aux générateurs de vapeur.
La compatibilité avec les équipements existants limite considérablement l’investissement initial. La plupart des autoclaves, échangeurs thermiques et chaudières vapeur fonctionnant actuellement au fioul peuvent être adaptés au gaz avec des modifications techniques relativement légères : remplacement des brûleurs, ajustement des systèmes de régulation, mise en conformité des lignes d’alimentation. Cette adaptabilité contraste avec d’autres transitions énergétiques nécessitant le remplacement complet des installations.
Prenons le cas type d’une conserverie de légumes de taille moyenne équipée de trois autoclaves de stérilisation et d’un générateur de vapeur. La consommation annuelle atteint couramment plusieurs centaines de tonnes équivalent pétrole. Le passage du fioul domestique au propane en citerne génère des économies sur trois plans : coût de l’énergie elle-même (variable selon les périodes et les contrats négociés), réduction des temps de cycle liée à la performance thermique, et diminution des coûts de maintenance grâce à la combustion plus propre du propane qui limite l’encrassement des équipements.
Les contraintes réglementaires ICPE applicables aux installations de combustion n’ajoutent pas de complexité disproportionnée pour ce secteur déjà soumis à des normes sanitaires strictes. La déclaration administrative et le respect des distances de sécurité pour l’implantation de la citerne s’intègrent dans les procédures habituelles de mise en conformité des sites agroalimentaires.
Bois, textile et plasturgie : transformation optimisée
Trois secteurs de transformation industrielle partagent un besoin commun : stabilité thermique et précision des températures pour garantir la qualité finale des produits. Le bois, le textile et la plasturgie bénéficient des caractéristiques du propane non seulement pour réduire leurs coûts énergétiques, mais également pour améliorer leurs process de fabrication.
Dans la transformation du bois, les séchoirs industriels constituent le poste énergétique principal. Le séchage du bois d’œuvre ou du bois destiné à la fabrication de palettes, meubles ou éléments de construction exige une température constante et homogène pour éviter les déformations, fissures ou défauts de séchage. La combustion stable du propane, associée à des systèmes de régulation performants, maintient cette homogénéité thermique sur l’ensemble du cycle. Les presses chaudes utilisées pour le collage ou le formage de panneaux bénéficient également de la montée rapide en température.
Le secteur textile mobilise le gaz pour les opérations de teinture, fixation des colorants et séchage des tissus. La teinture en particulier requiert des températures précises et stables pour obtenir une coloration uniforme sur l’ensemble des lots. La combustion propre du propane, qui ne génère pas de particules ni de résidus susceptibles de contaminer l’atmosphère des ateliers, préserve la qualité des textiles traités. La production de vapeur pour les chaînes de transformation complète ces usages directs.
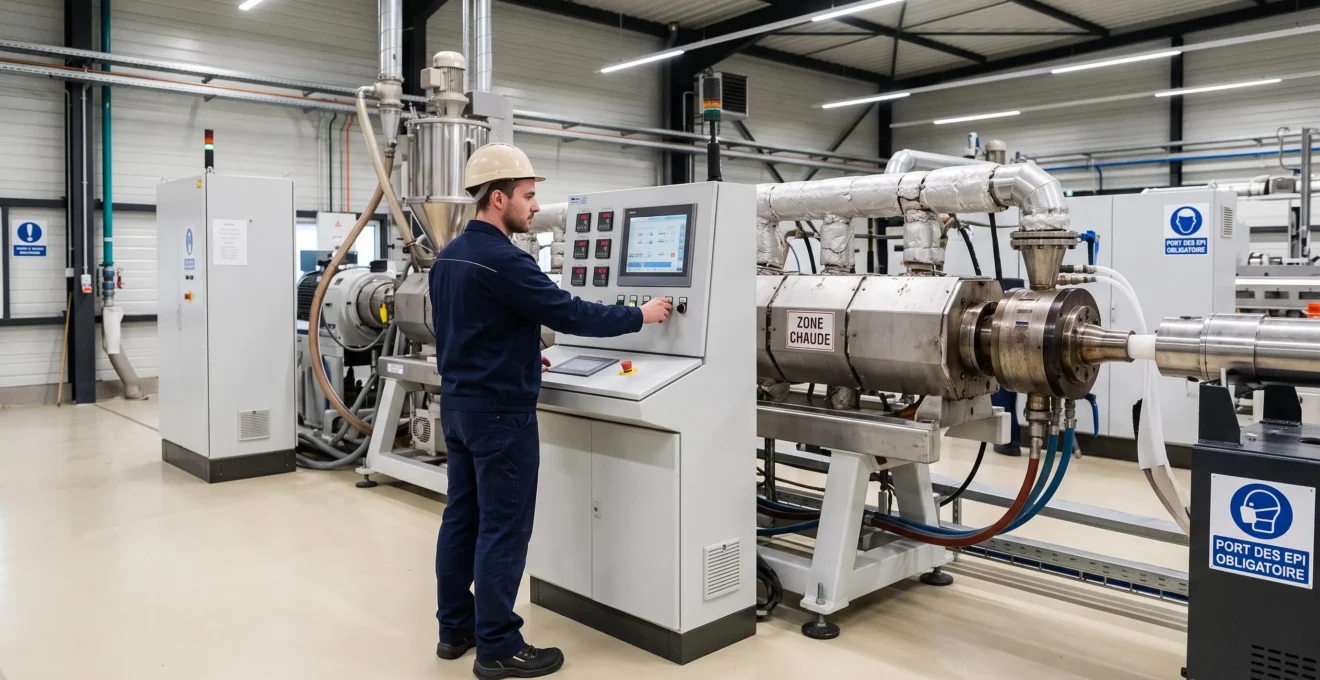
En plasturgie, les process d’extrusion et de thermoformage exigent un contrôle thermique rigoureux. L’extrusion de polymères transforme des granulés plastiques en profilés, tubes ou films grâce à une chaleur constante appliquée dans le fourreau de l’extrudeuse. Toute variation thermique se traduit par des défauts dimensionnels ou des propriétés mécaniques dégradées du produit final. Le propane fournit cette stabilité tout en permettant des ajustements rapides lorsque la production passe d’un type de matériau à un autre.
-
Séchoirs industriels (bois, textile)
Maintien de températures homogènes entre 60°C et 120°C selon les matériaux, avec cycles longs nécessitant stabilité thermique continue.
-
Presses chaudes (bois, composites)
Montée rapide en température pour optimiser les cadences de production, températures de 140°C à 200°C pour collage et formage.
-
Bains de teinture et fixation (textile)
Précision thermique au degré près pour homogénéité des coloris, vapeur pour fixation des colorants.
-
Extrudeuses et presses d’injection (plasturgie)
Zones de chauffe multiples nécessitant régulation fine entre 180°C et 280°C selon les polymères traités.
-
Générateurs de vapeur process (tous secteurs)
Production de vapeur saturée ou surchauffée pour multiples applications : chauffage indirect, nettoyage, conditionnement.
Au-delà des économies énergétiques directes, ces secteurs enregistrent des gains de productivité liés à la réduction des temps de cycle. Chaque phase de montée en température raccourcie ou chaque reprise de production accélérée après un changement de série améliore le taux d’utilisation des équipements. La réduction de la maintenance constitue un autre bénéfice indirect : la combustion propre du propane limite l’encrassement des brûleurs, échangeurs et conduits de fumée, espaçant les interventions de nettoyage et prolongeant la durée de vie des installations.
Métallurgie et traitement de surface : puissance et précision
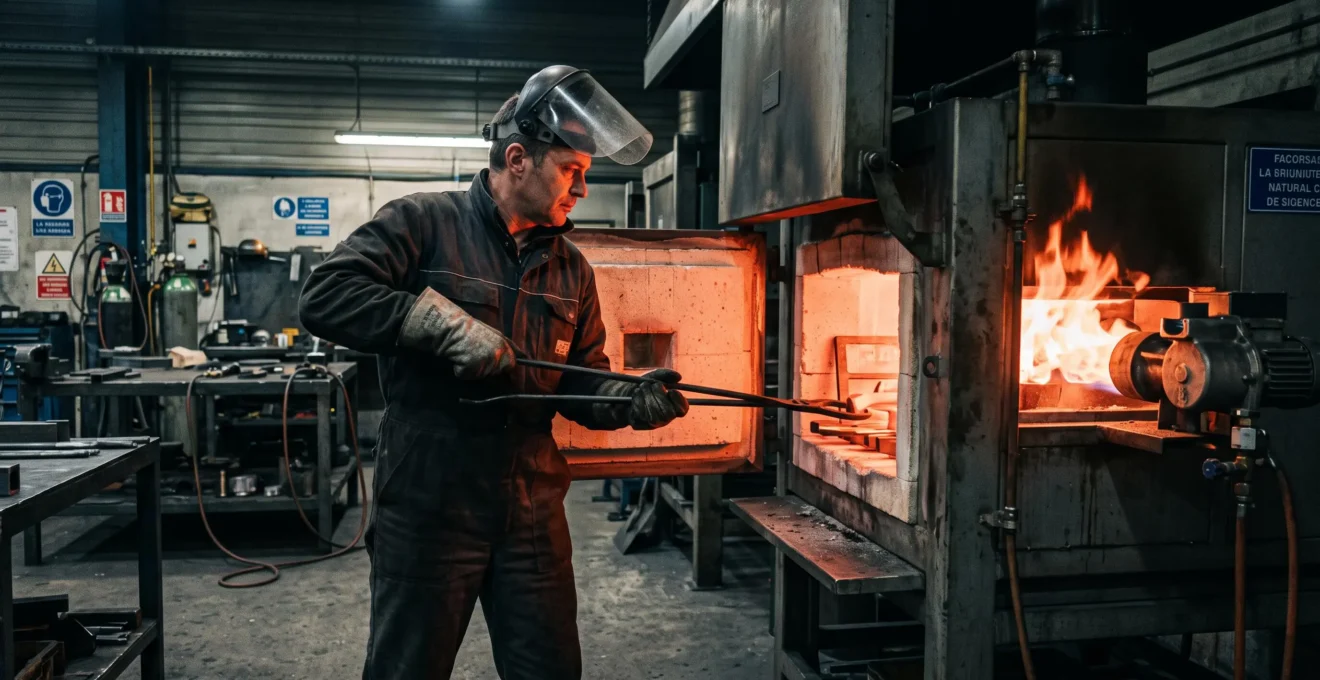
Propane : 12,8 kWh/kg de puissance calorifique — Ce pouvoir calorifique inférieur élevé permet d’atteindre et de maintenir les températures supérieures à 800°C nécessaires aux traitements thermiques métallurgiques, avec un rendement énergétique optimisé.
La métallurgie et le traitement de surface se distinguent par leurs besoins en haute température et en pureté de combustion. Les fours de traitement thermique, destinés à modifier les propriétés mécaniques des métaux (trempe, revenu, recuit), fonctionnent couramment entre 800°C et 1 200°C. Les bains de traitement de surface, utilisés pour le décapage thermique ou les opérations de galvanisation, exigent également une puissance thermique importante.
Le haut pouvoir calorifique du propane constitue l’atout déterminant pour ces applications. Atteindre et maintenir des températures supérieures à 1 000°C nécessite une densité énergétique élevée. Le propane délivre 12,8 kWh par kilogramme, performance qui se traduit par des installations de combustion compactes et des temps de montée en température rapides. Cette caractéristique réduit les coûts d’investissement en équipements et optimise les cycles de production.
La combustion sans résidus du propane revêt une importance critique pour la qualité des traitements métallurgiques. Contrairement au fioul qui génère des imbrûlés et des particules susceptibles de contaminer les pièces traitées, le propane produit une flamme propre. Cette pureté garantit l’homogénéité des traitements thermiques et limite les rebuts liés à des défauts de surface ou à des contaminations. Dans les fours à atmosphère contrôlée utilisés pour certains traitements de précision, cette propreté de combustion simplifie le contrôle de l’atmosphère interne.
L’impact sur le rendement énergétique global dépasse la simple efficacité de combustion. La rapidité de montée en température réduit les pertes thermiques pendant les phases transitoires. La stabilité de la flamme facilite la régulation précise, évitant les dépassements de consigne et les gaspillages énergétiques associés. La maintenance allégée des brûleurs et des échangeurs thermiques maintient ces performances dans la durée.
Les ateliers de traitement de surface utilisent le gaz pour chauffer les bains de décapage, les cuves de dégraissage thermique et les installations de galvanisation. La maîtrise fine de la température de ces bains conditionne directement la qualité du traitement et la durée de vie des équipements. Les variations thermiques provoquent des contraintes mécaniques dans les cuves et altèrent la chimie des bains. Le propane, par sa combustion stable et modulable, limite ces variations.
Recyclage et valorisation : cohérence RSE et décarbonation
86%
de réduction CO₂
Réduction des émissions de dioxyde de carbone du biopropane par rapport au fioul domestique, selon les données officielles de la Base Empreinte de l’ADEME (mise à jour novembre 2025).
Le secteur du recyclage et de la valorisation des déchets fait face à une exigence croissante de cohérence entre activité et empreinte environnementale. Recycler des matériaux pour économiser des ressources tout en utilisant une énergie fossile fortement émettrice crée une contradiction stratégique visible par les clients, les donneurs d’ordre et les actionnaires. Le biopropane, alternative renouvelable au propane fossile, résout cette tension.
Selon France Gaz Liquides, organisme professionnel du secteur, le biopropane affiche désormais un facteur d’émission de 42 grammes de CO₂ équivalent par kilowattheure, officiellement intégré à la Base Empreinte de l’ADEME en novembre 2025. Cette performance représente une réduction d’environ 86% par rapport au fioul domestique sur l’analyse du cycle de vie complet, et de 84% par rapport au propane d’origine fossile. Cette évolution significative depuis 2020, où le facteur atteignait 74 g CO₂e/kWh, résulte de l’amélioration des filières de production du biopropane.
Cette décarbonation radicale transforme le biopropane en levier de conformité réglementaire face aux objectifs de réduction carbone imposés aux entreprises et aux exigences de reporting RSE. Les centres de tri, installations de recyclage de plastiques, unités de valorisation de déchets du bâtiment et autres acteurs de l’économie circulaire peuvent ainsi améliorer significativement leur bilan carbone scope 1 (émissions directes de combustion) sans modifier leurs process industriels.
Les process thermiques du recyclage bénéficient des mêmes avantages techniques que les autres secteurs industriels : séchage de matériaux recyclés avant conditionnement, fusion de métaux ou de verre récupérés, chauffage des installations de valorisation thermique. Le biopropane, chimiquement identique au propane fossile, s’utilise dans les équipements existants sans modification technique. Cette compatibilité totale simplifie la transition énergétique.
L’alignement avec les objectifs de décarbonation va au-delà de la simple conformité réglementaire. Les cahiers des charges de la grande distribution, des collectivités territoriales et des grands groupes industriels intègrent désormais des critères carbone stricts dans la sélection de leurs prestataires de recyclage. Démontrer une empreinte carbone réduite devient un facteur de compétitivité commerciale directe. Le biopropane permet de répondre factuellement à ces exigences avec des données officielles vérifiables.
Concernant la disponibilité du biopropane en France, les volumes commercialisés augmentent progressivement avec la montée en puissance des unités de production. La molécule est issue de résidus organiques, d’huiles usagées ou de biomasse, selon des procédés de valorisation conformes aux standards de durabilité européens. Les contrats d’approvisionnement permettent généralement un mix entre propane standard et biopropane, offrant une flexibilité dans l’arbitrage entre performance environnementale et contrainte budgétaire selon les priorités de chaque entreprise.
Votre secteur peut-il basculer au gaz en citerne ? Les critères essentiels
La question n’est pas de savoir si le gaz en citerne représente une solution énergétique performante en général, mais de déterminer si votre configuration spécifique réunit les conditions d’une rentabilité maximale. Une grille d’analyse en cinq critères permet cette auto-évaluation.
-
Quelle est votre intensité énergétique annuelle ?
Si votre consommation dépasse 200-300 MWh par an avec des besoins réguliers toute l’année, l’amortissement de l’installation citerne s’effectue rapidement. En dessous de 100 MWh annuels, d’autres solutions peuvent s’avérer plus adaptées.
-
Vos process thermiques exigent-ils montée rapide en température ou stabilité thermique ?
Si oui (stérilisation, fours industriels, séchage, extrusion, traitement thermique), le propane améliore non seulement vos coûts mais aussi votre productivité et qualité. Si vos besoins se limitent au chauffage des locaux, l’avantage différenciant est moindre.
-
Votre site est-il raccordable au réseau de gaz naturel à coût raisonnable ?
Si le réseau de distribution passe à proximité immédiate (moins de quelques centaines de mètres) et que le distributeur peut vous raccorder sans travaux d’extension coûteux, le gaz naturel réseau sera généralement plus économique. Si vous êtes en zone rurale, isolée ou éloignée du réseau, la citerne devient la solution optimale.
-
Votre activité est-elle soumise à des contraintes ICPE déjà existantes ?
Si votre installation relève déjà de la réglementation ICPE, l’ajout d’une citerne de propane et la déclaration associée s’intègrent dans vos procédures habituelles. Si vous n’êtes pas familier avec ces démarches administratives, un accompagnement professionnel facilite la mise en conformité.
-
Avez-vous des objectifs RSE ou des exigences client sur votre bilan carbone ?
Si oui, le biopropane constitue un levier de décarbonation immédiat avec 86% de réduction CO₂ vs fioul. Si la performance environnementale ne représente pas encore un critère décisif pour votre activité, le propane standard offre déjà une réduction carbone significative par rapport au fioul.
Au-delà de ces cinq filtres décisionnels, les étapes suivantes recommandées structurent la transition énergétique : réalisation d’un audit énergétique précis quantifiant la consommation actuelle et les postes énergivores, étude de faisabilité technique évaluant la compatibilité des équipements existants et les éventuelles adaptations nécessaires, simulation de retour sur investissement intégrant coûts d’installation et économies projetées, identification des démarches réglementaires ICPE applicables selon la puissance installée.
Le choix entre propane standard et biopropane s’effectue selon trois variables : vos objectifs de réduction carbone et leur caractère contraignant (cahiers des charges clients, engagements RSE formalisés), votre budget et la valorisation économique que vous pouvez tirer d’une meilleure performance environnementale, la disponibilité locale du biopropane et les conditions contractuelles proposées par les fournisseurs. De nombreuses installations optent pour un mix progressif, démarrant avec du propane standard puis intégrant une part croissante de biopropane au fur et à mesure de la montée en puissance des filières d’approvisionnement.
Mes équipements actuels (chaudières, fours) fonctionnant au fioul sont-ils compatibles avec le gaz sans investissement lourd ?
La plupart des équipements thermiques industriels peuvent être convertis du fioul au gaz par remplacement des brûleurs et ajustement des systèmes de régulation. L’investissement reste généralement modéré comparativement à un remplacement complet des installations. Un audit technique préalable identifie précisément les adaptations nécessaires et leur coût selon votre configuration.
L’approvisionnement en citerne est-il fiable en zone rurale ou isolée ?
Le propane en citerne constitue justement la solution privilégiée pour les sites non raccordés au réseau de gaz naturel, y compris en zones rurales ou isolées. Les fournisseurs organisent l’approvisionnement par camion-citerne selon un calendrier programmé basé sur votre consommation réelle et des systèmes de télésurveillance du niveau de remplissage. L’autonomie de stockage assure la continuité d’alimentation.
Quelles sont les démarches administratives ICPE pour installer une citerne de propane ?
Les installations de combustion relèvent de la rubrique ICPE 2910 selon leur puissance thermique nominale. Entre 1 et 50 MW, un régime de déclaration s’applique avec respect de prescriptions techniques (distances de sécurité, caractéristiques de la citerne, dispositifs de sécurité). Les fournisseurs de gaz accompagnent généralement leurs clients industriels dans ces démarches déclaratives.
Le biopropane est-il vraiment disponible en France et quel est son surcoût ?
Le biopropane est commercialement disponible en France avec des volumes en progression constante. Les conditions tarifaires varient selon les fournisseurs, les volumes contractualisés et la part de biopropane intégrée au mix énergétique. Le surcoût par rapport au propane fossile doit être mis en regard des bénéfices carbone (86% de réduction CO₂ vs fioul selon l’ADEME) et de la valorisation commerciale d’un meilleur bilan environnemental auprès de vos clients.
Pour approfondir votre réflexion sur les alternatives énergétiques disponibles et leurs caractéristiques comparées, le guide des combustibles durables détaille les critères de choix entre différentes énergies selon les contextes d’utilisation.
Anticiper plutôt que subir la transition énergétique industrielle
Les sept secteurs analysés partagent une caractéristique déterminante : ils ne peuvent pas attendre passivement que les prix du fioul redeviennent stables ou que la réglementation leur impose un changement contraint. L’agroalimentaire, le bois, le textile, la plasturgie, la métallurgie, le traitement de surface et le recyclage disposent aujourd’hui d’une fenêtre d’opportunité pour transformer une contrainte énergétique en avantage compétitif mesurable.
La rentabilité du gaz en citerne ne relève pas d’une promesse générique applicable uniformément. Elle résulte d’une adéquation précise entre trois critères techniques — intensité énergétique élevée, process thermiques exigeants, absence de raccordement au réseau de gaz naturel — et les caractéristiques intrinsèques de votre installation. Les retours sur investissement inférieurs à trois ans constatés dans l’agroalimentaire, la réduction simultanée des coûts et de l’empreinte carbone permise par le biopropane dans le recyclage, ou l’amélioration de la qualité de production observée en métallurgie et plasturgie démontrent que cette solution dépasse le simple arbitrage tarifaire entre énergies.
La prochaine étape consiste à quantifier précisément votre situation : audit énergétique chiffrant vos consommations réelles, identification des process thermiques critiques pour votre activité, évaluation de la distance au réseau de gaz naturel et des coûts de raccordement associés. Cette analyse factuelle, confrontée aux cinq critères décisionnels présentés, permet de qualifier objectivement la pertinence du gaz en citerne pour votre site industriel. Pour mieux comprendre les différences fondamentales entre les solutions gaz disponibles, consulter un article détaillant la différence entre propane et gaz naturel permet d’éclairer ce choix structurant.